

Защита кромки металла в электрическом щите: цены от производителя
2026-10-10
- Защита кромки металла в электрическом щите: технические требования и ценообразование
- Технологии обработки и защиты металлических кромок
- Факторы, влияющие на стоимость защиты кромок
- Сравнение методов защиты: эффективность и применение
- Примеры применения в реальных промышленных условиях
- Как выбрать поставщика услуг по изготовлению электрощитов
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Защита кромки металла в электрическом щите: технические требования и ценообразование
Качественная защита кромки металла в электрическом щите является критическим фактором долговечности распределительных устройств и безопасности обслуживающего персонала. В условиях промышленной эксплуатации, характеризующейся перепадами температур, вибрациями и агрессивными средами, незащищенные острые края корпусов становятся очагами коррозии и потенциальными источниками травматизма при монтаже. Правильно обработанные кромки не только обеспечивают соответствие строгим стандартам электробезопасности (таким как ГОСТ и IEC), но и гарантируют герметичность шкафа, предотвращая попадание влаги и пыли внутрь оборудования.
Стоимость данной услуги или готового изделия формируется не только из цены сырья, но и из сложности технологического процесса обработки: лазерной резки, гибки, сварки и нанесения защитных покрытий. Понимание этих нюансов позволяет инженерно-техническим специалистам и закупщикам избегать скрытых расходов на последующий ремонт и замену вышедших из строя компонентов. В данном материале мы подробно разберем методы защиты кромок, их влияние на стоимость и критерии выбора надежного производителя.
Почему защита кромок критически важна для электрощитового оборудования
Электрический щит — это сложный инженерный узел, где металлические конструкции выполняют роль несущего каркаса, экрана от электромагнитных помех и защитного барьера. Кромки листового металла, получаемые после лазерной или плазменной резки, а также гибки, часто имеют микроскопические заусенцы и высокую остаточную напряженность. Без надлежащей обработки эти участки подвержены быстрому окислению.
Основные риски отсутствия качественной защиты кромок включают:
- Коррозионное разрушение: Ржавчина, начинающаяся с острой кромки, быстро распространяется под лакокрасочное покрытие, нарушая целостность корпуса и снижая класс защиты IP.
- Повреждение изоляции кабелей: Острые края могут перерезать или повредить изоляцию силовых кабелей при их прокладке внутри щита, что ведет к коротким замыканиям и аварийным отключениям.
- Травматизм персонала: Монтажники и электрики регулярно контактируют с внутренними поверхностями шкафов. Острые кромки повышают риск порезов, что недопустимо с точки зрения охраны труда и стандартов ISO 45001.
- Нарушение геометрии сборки: Деформированные или необработанные кромки мешают плотному прилеганию дверец и панелей, ухудшая уплотнение и эстетику изделия.
Технологии обработки и защиты металлических кромок
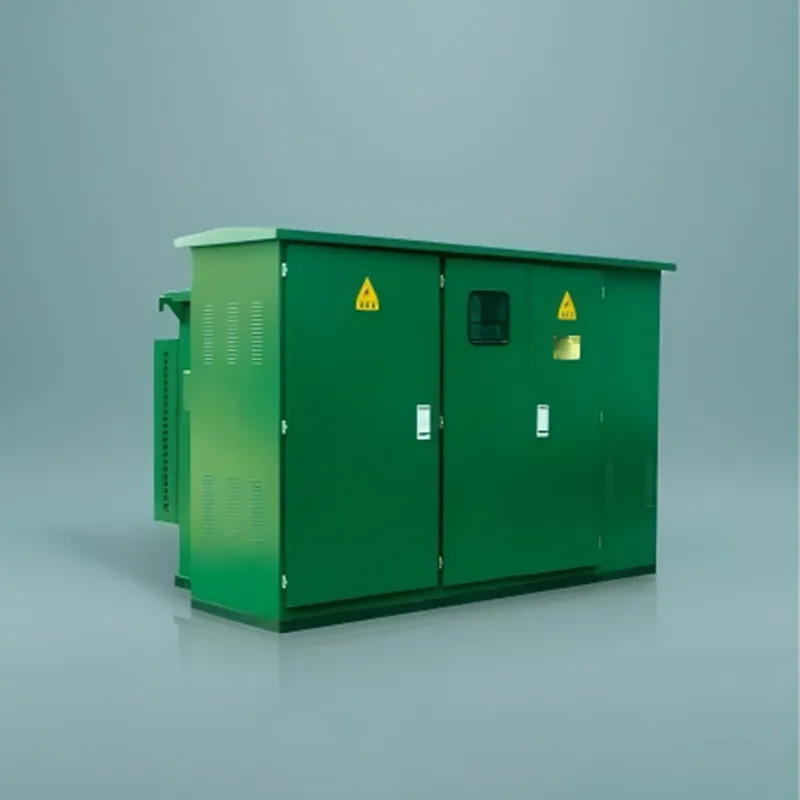
Современное производство электрощитового оборудования, такое как реализуемое компанией ООО «Сиань Ваньань Электрооборудование», использует комплексный подход к обработке металла. Выбор метода зависит от толщины листа, типа стали и условий будущей эксплуатации.
Механическая обработка: снятие заусенцев и зенковка
Первичный этап защиты заключается в удалении острых углов. Используются следующие методы:
- Абразивная зачистка: Применение шлифовальных лент и дисков для снятия микрозаусенцев. Это базовый метод, необходимый перед нанесением любых покрытий.
- Зенковка отверстий: Обработка краев отверстий под крепеж и кабельные вводы коническими фрезами. Это обеспечивает ровное прилегание шайб и герметизирующих прокладок.
- Вальцевание кромок: Для листов толщиной до 2 мм часто применяется скругление края специальным роликом. Это полностью устраняет остроту и повышает жесткость самой кромки.
Химическая и полимерная защита
После механической подготовки поверхность должна быть защищена от коррозии. Наиболее эффективным решением для промышленных щитов является порошковая окраска с предварительной фосфатизацией или хромированием.
Процесс включает:
- Обезжиривание и травление для удаления оксидной пленки.
- Нанесение конверсионного покрытия (например, цинк-никель или фосфат), которое создает адгезионный слой и пассивирует металл.
- Напыление эпоксидно-полиэфирной порошковой краски и полимеризация в печи при температуре около 200°C.
Такой метод обеспечивает равномерное покрытие даже на сложных геометрических формах и внутренних углах, где традиционно скапливается влага. Толщина покрытия обычно составляет 60–80 мкм, что достаточно для защиты в умеренных промышленных средах.
Использование уплотнительных профилей и кантов
Для особо ответственных узлов, таких как места ввода кабелей или съемные панели, применяются дополнительные элементы защиты:
- Резиновые или ПВХ канты: Надеваются на открытые кромки листов металла. Они не только защищают руки монтажника, но и служат дополнительным барьером для пыли.
- Герметизирующие профили из вспененного полиуретана: Наносятся роботизированными системами по периметру дверец. Они компенсируют неровности кромок и обеспечивают высокий класс защиты IP54/IP65.
Факторы, влияющие на стоимость защиты кромок
Когда заказчики запрашивают расчет на защиту кромки металла в электрическом щите, цена может варьироваться в широких пределах. Понимание структуры затрат помогает оптимизировать бюджет проекта без потери качества.
| Фактор стоимости | Влияние на цену | Инженерный комментарий |
|---|---|---|
| Толщина металла | Пропорциональный рост | Обработка кромок листа 4 мм требует больше времени и износа инструмента, чем листа 1.5 мм. Также увеличивается расход материалов для уплотнений. |
| Тип покрытия | Значительный | Стандартная порошковая окраска дешевле, чем нанесение цинкосодержащих грунтов или использование нержавеющей стали с электрополировкой. |
| Сложность геометрии | Высокий | Щиты с множеством вырезов, лючков и нестандартных форм требуют ручной доработки кромок, что увеличивает трудоемкость. |
| Объем партии | Обратная зависимость | При серийном производстве (от 50 шт.) затраты на настройку оборудования амортизируются, снижая удельную стоимость единицы продукции. |
| Требования к классу IP | Средний | Для достижения IP65 необходимы более дорогие уплотнительные системы и более тщательная подготовка сопрягаемых кромок. |
Важно отметить, что экономия на этапе подготовки кромок часто приводит к удорожанию жизненного цикла изделия. Дешевая окраска без должной химической подготовки начнет отслаиваться через 1–2 года, требуя замены всего корпуса.
Сравнение методов защиты: эффективность и применение
Выбор метода защиты зависит от конкретных условий эксплуатации электрощита. Ниже приведено сравнение наиболее распространенных решений.
| Метод защиты | Стоимость | Долговечность | Рекомендуемая сфера применения |
|---|---|---|---|
| Гальваническое цинкование | Средняя | Высокая (до 20 лет) | Уличные шкафы, влажные помещения, объекты нефтегазовой отрасли. |
| Порошковая окраска | Низкая/Средняя | Средняя (5–10 лет) | Внутренние помещения, сухие цеха, офисные здания, стандартные распределительные сети. |
| Нержавеющая сталь (шлифовка) | Высокая | Очень высокая | Пищевая промышленность, фармацевтика, химические производства с агрессивными средами. |
| Пластиковые накладные профили | Низкая | Низкая (подвержены старению) | Временные конструкции, внутренние панели, где нет риска воздействия влаги. |
С инженерной точки зрения, для большинства промышленных объектов оптимальным выбором является комбинация гальванического грунта и порошковой окраски. Это обеспечивает баланс между стоимостью и надежностью. Для объектов с повышенными требованиями к коррозионной стойкости, таких как предприятия, с которыми сотрудничает ООО «Сиань Ваньань Электрооборудование» (например, Yanchang Petroleum Materials Group), часто применяется нержавеющая сталь или специальные антикоррозийные покрытия.
Примеры применения в реальных промышленных условиях
Сценарий 1: Энергетический объект в зоне с высокой влажностью
Условия: Распределительный пункт расположен вблизи водоема, влажность воздуха превышает 80%, возможны солевые испарения.
Требования: Максимальная коррозионная стойкость, класс защиты не ниже IP55.
Решение: Использование листов из нержавеющей стали AISI 304. Кромки подвергаются механической шлифовке и электрохимической полировке для удаления внедренных частиц железа. Дополнительно устанавливаются силиконовые уплотнители по всему периметру.
Риск при ошибке: Если использовать обычную сталь с дешевой окраской, точечная коррозия на кромках появится уже через 6 месяцев, что приведет к потере герметичности и выходу из строя коммутационной аппаратуры.
Сценарий 2: Производственный цех с вибрационными нагрузками
Условия: Щит управления установлен рядом с прессовым оборудованием. Постоянная вибрация.
Требования: Устойчивость крепежа, отсутствие трещин в покрытии, безопасность обслуживания.
Решение: Корпус из конструкционной стали толщиной 2 мм. Кромки усилены вальцеванием для повышения жесткости. Нанесено вибростойкое порошковое покрытие. Кабельные вводы оснащены резиновыми манжетами, защищающими кромки отверстий от перетирания кабелей.
Инженерный совет: В условиях вибрации важно не только защитить кромку от коррозии, но и обеспечить ее механическую прочность. Тонкое лакокрасочное покрытие может растрескаться, поэтому важна качественная подготовка поверхности и использование эластичных полимеров.
Как выбрать поставщика услуг по изготовлению электрощитов
Рынок предложений насыщен, но качество обработки металла часто остается «за кадром» до момента поставки. При выборе подрядчика обращайте внимание на следующие аспекты:
- Наличие собственной испытательной лаборатории: Это позволяет проверять адгезию покрытия и толщину слоя непосредственно на производстве. Компания ООО «Сиань Ваньань Электрооборудование» располагает такой лабораторией, где каждое изделие проходит функциональные испытания.
- Сертификация производства: Наличие сертификатов ISO 9001 гарантирует, что процессы контроля качества систематизированы и не зависят от настроения конкретного сварщика или маляра.
- Прозрачность технологического процесса: Хороший производитель готов предоставить фотоотчеты с этапов подготовки металла и нанесения покрытий.
- Опыт работы в вашем секторе: Требования к щиту для жилого комплекса и для нефтеперерабатывающего завода кардинально различаются. Опыт работы с такими партнерами, как China Railway Electrification Group, свидетельствует о способности компании выполнять сложные технические задания.
Часто задаваемые вопросы (FAQ)
Какой минимальный радиус скругления кромки считается безопасным?
Согласно большинству международных стандартов электробезопасности, все доступные для прикосновения кромки должны иметь радиус скругления не менее 0.5–1.0 мм или быть обработаны таким образом, чтобы исключить возможность травмирования. Острые кромки с углом менее 90 градусов категорически недопустимы в зонах обслуживания.
Влияет ли защита кромки на класс защиты IP?
Да, напрямую. Неровные, шероховатые кромки не позволяют уплотнительной прокладке лечь равномерно, образуя микроканалы для проникновения воды и пыли. Качественная механическая обработка и выравнивание кромок являются обязательным условием для достижения классов IP54 и выше.
Можно ли самостоятельно доработать кромки щита после покупки?
Технически это возможно с помощью напильников и абразивных губок, но это нарушит заводское защитное покрытие в месте обработки. Любое повреждение покрытия необходимо немедленно восстанавливать специальными ремонтными составами, иначе начнется коррозия. Поэтому предпочтительнее заказывать изделия с уже выполненной защитой кромок от производителя.
Какие документы подтверждают качество защиты металла?
Производитель должен предоставлять протоколы испытаний на адгезию покрытия, результаты замеров толщины слоя (толщиномером) и, при необходимости, сертификаты на используемые лакокрасочные материалы. Для экспорта в страны ЕАЭС требуется наличие декларации соответствия, которую ООО «Сиань Ваньань Электрооборудование» предоставляет своим международным клиентам.
Сколько времени занимает изготовление щита с полной обработкой кромок?
Срок зависит от сложности конструкции и объема партии. В среднем, цикл производства, включающий лазерную резку, гибку, сварку, зачистку кромок, грунтовку и окраску, составляет от 15 до 30 рабочих дней. Сложные индивидуальные проекты могут требовать больше времени на согласование технических деталей.
Заключение и рекомендации по закупкам
Защита кромки металла в электрическом щите — это не косметическая процедура, а фундаментальный элемент надежности энергетического оборудования. Игнорирование этого этапа приводит к снижению срока службы устройства, росту затрат на обслуживание и повышению рисков для персонала.
При формировании технического задания на закупку электрощитового оборудования рекомендуется:
- Четко прописывать требования к подготовке поверхности и типу защитного покрытия.
- Указывать желаемый класс защиты IP, понимая, что он достигается в том числе за счет качества обработки сопрягаемых кромок.
- Отдавать предпочтение производителям с замкнутым циклом производства и собственной системой контроля качества.
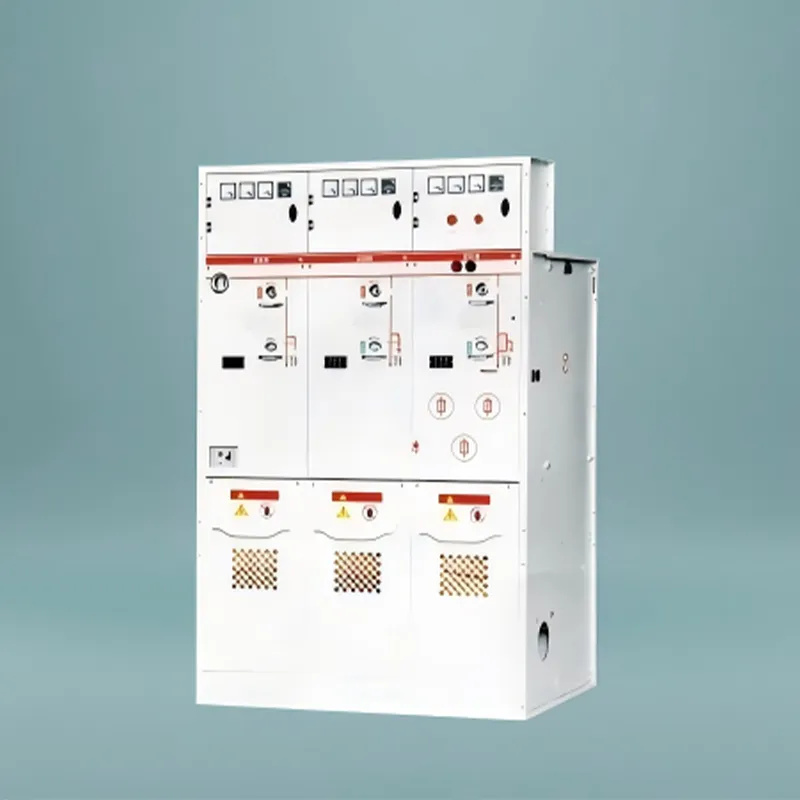
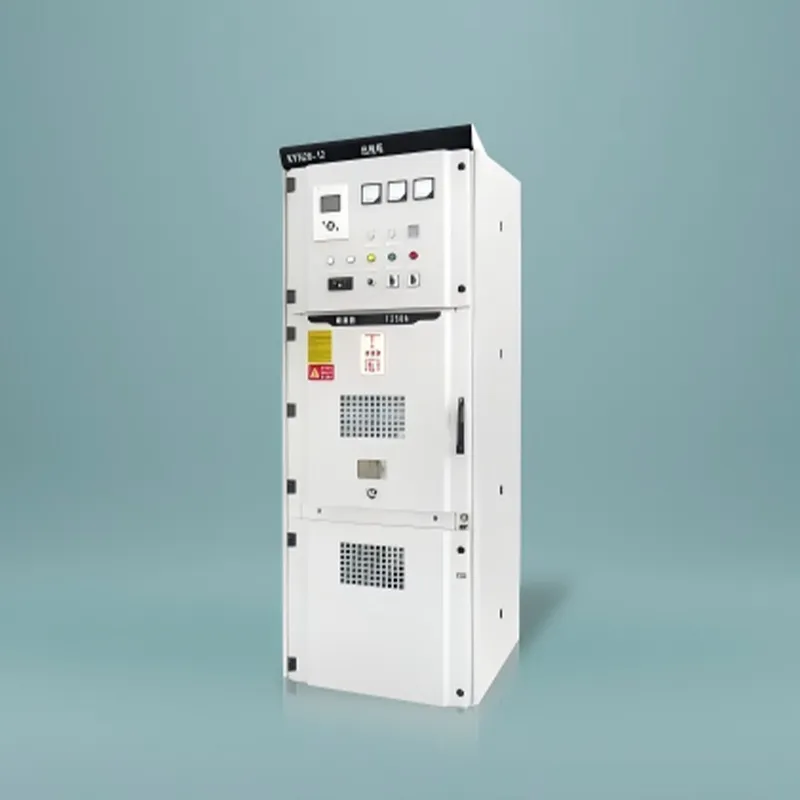
Компания ООО «Сиань Ваньань Электрооборудование» предлагает комплексные решения в области производства комплектных распределительных устройств. Благодаря интеграции передовых технологий обработки металла и строгому контролю на всех этапах, мы обеспечиваем продукцию, отвечающую самым высоким требованиям безопасности и долговечности. Наши специалисты готовы проконсультировать вас по вопросам адаптации конструкций под ваши конкретные условия эксплуатации и подготовить коммерческое предложение с детальной калькуляцией стоимости.
Для получения технической документации, консультации по выбору оборудования или запроса цены на комплектные распределительные устройства свяжитесь с нами удобным для вас способом. Мы обеспечиваем полную поддержку на русском языке и сопровождаем сделку от чертежа до монтажа.